淀粉废水水质特点与设计挑战
淀粉废水处理方案设计遵循"预处理+厌氧+好氧+深度处理"四段式工艺路线。原水COD 1000-5000mg/L(部分达8000mg/L以上),pH 4.0-5.5呈酸性,必须前置pH调节至6.8-7.2才能进入厌氧系统。废水含高浓度糖类物质,夏季24小时内即可发酵发臭,需设计事故池应急调峰。碳氮比严重失调(BOD:N:P≈100:2:0.3),需补充尿素或磷酸盐维持生物处理效果。
预处理工艺设计:格栅、调节池与pH调节
机械格栅间隙3-5mm,去除软性缠绕物和颗粒杂物,保护后续水泵。马铃薯淀粉废水须设消泡设施防止蛋白泡沫堵塞管道;薯类淀粉废水在调节池前增设沉沙池去除沙粒。
调节池有效容积按6-8小时处理量设计,配预曝气系统防悬浮物沉淀发臭,预曝气可提升后续处理效率25%。自动加药装置实现pH调节和营养盐投加,精确控制6.8-7.2范围。
| 预处理单元 | 设计参数 | 功能说明 |
|---|---|---|
| 机械格栅 | 间隙3-5mm | 去除软性缠绕物、颗粒杂物及飘浮物,保护水泵 |
| 沉沙池(薯类) | 停留时间5-10min | 去除原料输送过程带入的沙粒 |
| 消泡设施(马铃薯) | 配套沉淀池设置 | 防止蛋白泡沫堵塞管道 |
| 调节池 | 有效容积6-8h处理量 | 水质水量均化,预曝气提升处理效率25% |
| pH调节 | 石灰乳/NaOH调至6.8-7.2 | 满足厌氧反应器进水要求 |
厌氧生物处理:UASB/EGSB/IC反应器选型
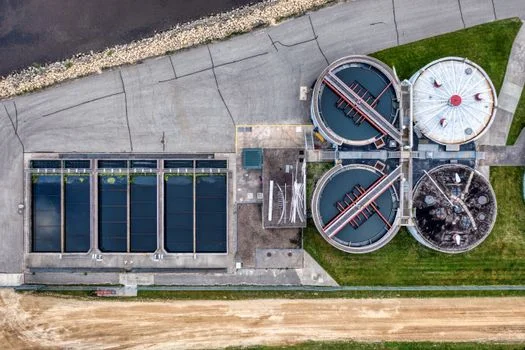
厌氧处理可将有机物转化为甲烷,COD去除率80%以上。淀粉糖及变性淀粉生产废水需投加营养盐调节碳氮比后方可进行厌氧反应。
| 反应器类型 | 适用COD范围 | 水力停留时间 | 表面负荷率/膨胀率 | COD去除率 | 适用场景 |
|---|---|---|---|---|---|
| UASB升流式厌氧污泥床 | 1000-5000mg/L | 12-24h | 3-6m³/(m²·h) | 80-90% | 中小型淀粉厂,稳定运行 |
| EGSB厌氧颗粒污泥膨胀床 | 500-8000mg/L | 6-12h | 膨胀率10-30% | 80-88% | 间歇排水、抗冲击负荷 |
| IC内循环厌氧反应器 | 2000-15000mg/L | 4-8h | 高径比3:1-4:1 | 85-92% | 大型企业、场地受限 |
三种反应器进水温度均宜控制在35-38℃(中温厌氧),温度每下降5℃厌氧效率降低约15%。高效沉淀池用于厌氧出水固液分离,可进一步降低出水悬浮物浓度。
好氧处理与深度处理工艺链
SBR(序批式活性污泥法)适用于进水COD 800-2000mg/L,曝气时间8-12h,污泥龄15-25d,容积负荷0.3-0.6kgCOD/(kgMLSS·d),出水COD可降至100-200mg/L。A/O(缺氧-好氧)工艺中缺氧段DO 0.3-0.5mg/L用于反硝化脱氮,好氧段DO 2-4mg/L进行硝化和有机物降解,总氮去除率60-80%。氧化沟适合处理规模>500m³/d,抗冲击负荷强,HRT 16-24h,污泥回流比50-100%。
深度处理阶段,若出水需达GB 18918-2002一级A标准(COD≤50mg/L),推荐MBR膜生物反应器,出水浊度小于1,无需二沉池。若排放标准为一级B(COD≤60mg/L),高效沉淀池+砂滤即可满足。
| 工艺阶段 | 工艺类型 | 关键参数 | 出水COD |
|---|---|---|---|
| 好氧处理 | SBR序批式活性污泥法 | 曝气8-12h,污泥龄15-25d,负荷0.3-0.6kgCOD/(kgMLSS·d) | 100-200mg/L |
| 好氧处理 | A/O缺氧-好氧 | 缺氧DO 0.3-0.5mg/L,好氧DO 2-4mg/L | 80-150mg/L |
| 好氧处理 | 氧化沟 | HRT 16-24h,回流比50-100% | 100-180mg/L |
| 深度处理 | MBR膜生物反应器 | 通量8-15L/(m²·h),出水浊度小于1 | ≤50mg/L(一级A) |
| 深度处理 | 高效沉淀+砂滤 | 沉淀速度20-40m/h | ≤60mg/L(一级B) |
MBR一体化设备用于深度处理阶段,出水达GB18918一级A标准。
淀粉废水处理设备选型决策框架
工艺路线的选择应根据排放标准、污染物来源及性质、排水去向确定处理程度,按处理规模匹配工艺组合。
| 处理规模 | 推荐工艺组合 | 投资参考 | 特点说明 |
|---|---|---|---|
| 小于100m³/d | 格栅+调节池+厌氧接触池+人工湿地 | 15-30万元 | 小型淀粉作坊,运行成本低 |
| 100-500m³/d | 格栅+溶气气浮机用于预处理,去除悬浮物和油脂,去除率>85%+调节池+UASB+SBR+二沉池 | 45-80万元 | 中型淀粉厂,沼气回收可抵消15-20%能耗 |
| 大于500m³/d | 格栅+调节池+IC反应器+A/O+MBR深度处理 | 120-200万元 | 大型淀粉企业,出水可回用于生产 |
以200m³/d系统为例,厌氧沼气回收(200-300m³/d)+污泥有机肥利用,年节约运行成本约8-15万元。板框压滤机用于污泥脱水,可将含水率降至60%以下。
常见问题
淀粉废水COD去除率能达到多少?
UASB/EGSB/IC厌氧反应器单段COD去除率80%以上,四段式工艺总去除率可达95-98%。厌氧段承担80%以上有机物降解任务,产生的沼气可回收利用。
UASB和IC反应器哪个更适合处理淀粉废水?
处理规模小于500m³/d、场地充裕时推荐UASB,运行稳定技术成熟;处理规模大于500m³/d或场地受限时推荐IC反应器,HRT仅4-8h,占地仅为UASB的1/3。
处理一吨淀粉废水的成本大概是多少?
以200m³/d规模为例,四段式工艺吨水处理成本4-6元,其中电费占40-50%、药剂费占20-30%、污泥处置费占10-15%。厌氧沼气回收可节约15-20%电费。
淀粉废水pH值需要调到多少才能进入厌氧反应器?
产甲烷菌最适宜pH范围是6.8-7.2,设计中必须将进水pH从原水的4.0-5.5调至中性。投加石灰乳或NaOH溶液,配合在线pH计和自动加药系统实现精确控制。
不同规模的淀粉厂分别适合哪种废水处理工艺组合?
处理规模小于100m³/d推荐"格栅+调节池+厌氧接触池+人工湿地";100-500m³/d推荐"格栅+气浮+调节池+UASB+SBR+二沉池";大于500m³/d推荐"格栅+调节池+IC反应器+A/O+MBR深度处理"。
延伸阅读