焦化废水水质特性与设计方案核心挑战
焦化废水处理方案设计需遵循「预处理→生化处理→深度处理」三段式工艺路线。预处理阶段采用气浮+蒸氨工艺去除油类、氰化物和硫化物;生化段推荐A/O或MBR工艺,COD去除率可达85-95%,氨氮去除率≥90%;深度处理采用臭氧氧化或膜分离确保出水稳定达到GB 8978-1996二级标准。焦化废水是典型的难降解高浓度有机废水,污染物浓度高、成分复杂、含有毒有害物质,设计时需充分考虑水质波动对系统的冲击。
焦化废水主要来源于炼焦、煤气净化及化工产品精制过程,排放点包括剩余氨水、蒸氨废水、粗苯分离水等工序。进水水质特征为:COD 2000-5000mg/L、NH3-N 200-500mg/L、氰化物10-50mg/L、硫化物5-30mg/L、酚类500-2000mg/L(依据《焦化废水治理工程技术规范》编制说明,2024年修订)。焦化废水水质随原煤品质和炼焦工艺参数变化,日内水质波动可达40%以上。
焦化废水设计的核心挑战在于:多环芳烃和大分子有机物占比高,B/C比仅0.2-0.3,可生化性差;高浓度氨氮和氰化物对微生物有显著抑制作用;酚类化合物在浓度超过500mg/L时对活性污泥产生毒害。设计方案必须遵循「预处理破除毒性→提高可生化性→生物脱氮→深度氧化达标」的技术路线,任何一个环节的缺失都会导致出水无法稳定达标。
预处理工艺设计:破除毒性物质的关键防线
预处理是焦化废水处理的第一道防线,其核心目标是去除油类、氰化物、硫化物等抑制微生物的物质,为后续生化处理创造条件。预处理不充分会导致生化池泡沫滋生、污泥活性下降、氨氮去除率降低30%以上。
| 预处理单元 | 设计参数 | 去除效果 | 关键控制指标 |
|---|---|---|---|
| 重力隔油池 | 停留时间2-3h,表面负荷0.5-1.0m³/(m²·h) | 重油去除率≥70% | 进水含油≤300mg/L |
| 溶气气浮机 | 水力负荷10-20m³/(m²·h),PAC 30-80mg/L,PAM 2-5mg/L | 乳化油去除率≥85% | 出水含油≤30mg/L |
| 蒸氨塔 | 蒸汽用量200-300kg/m³废水,塔顶温度100-105℃ | 氨氮去除率≥90% | 出水NH3-N 100-150mg/L |
| 芬顿氧化(备选) | H₂O₂投加量0.5-2.0g/L,Fe²⁺/H₂O₂摩尔比1:5-1:10 | COD去除率15-30% | pH调节至3-4 |
重力隔油池用于去除废水中比水轻的重油和漂浮物,设计停留时间不宜低于2小时,否则重油去除率会降至50%以下。溶气气浮机通过微气泡粘附乳化油和悬浮物实现分离,PAC(聚合氯化铝)作为絮凝剂、PAM(聚丙烯酰胺)作为助凝剂协同作用,含油量可从200-500mg/L降至30mg/L以下。采用溶气气浮机处理焦化废水时,需配套自动加药装置实现精确投加,控制药剂成本在0.3-0.6元/吨水。
蒸氨塔是预处理的核心单元,通过蒸汽加热将废水中的氨氮以氨气形式逸出,经冷凝回收稀氨水。设计蒸氨塔时需控制塔顶温度在100-105℃,蒸汽耗量200-300kg/m³废水,蒸氨效率可达90%以上。出水氨氮降至100-150mg/L后,生化段的脱氮负荷降低40%,有利于稳定运行。芬顿氧化作为备选预处理手段,用于破坏多环芳烃和大分子有机物的分子结构,提高废水的可生化性,但需配套pH调节和催化剂回收系统。
生化处理工艺选择:A/O与MBR深度对比分析
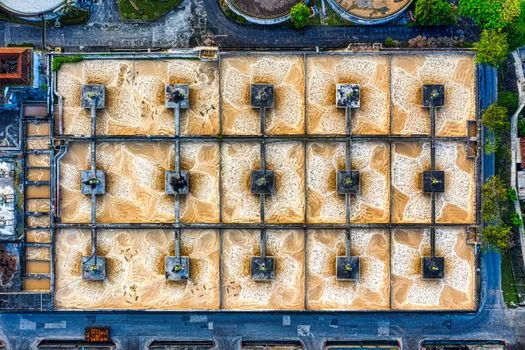
生化处理是焦化废水处理的核心环节,决定了系统的COD和氨氮去除效果。工程实践中,A/O工艺和MBR工艺是两种主流选择,各有其适用场景和技术特点。
A/O工艺(缺氧-好氧工艺)的缺氧段利用反硝化菌将硝酸盐氮转化为氮气,实现生物脱氮;好氧段在硝化菌作用下将氨氮氧化为硝酸盐氮。设计A/O系统时,缺氧段停留时间8-12小时,好氧段停留时间15-25小时,总水力停留时间60-80小时,内回流比200-300%,外回流比50-100%。A/O工艺对焦化废水的COD去除率可达85-92%,氨氮去除率≥90%,总氮去除率60-75%,容积负荷0.3-0.5kgCOD/(m³·d)。
MBR工艺(膜生物反应器)通过微滤或超滤膜实现泥水分离,污泥浓度可达8000-15000mg/L,是传统活性污泥法的2-3倍。高污泥浓度使MBR对焦化废水的处理能力显著提升,出水COD≤50mg/L、NH3-N≤5mg/L、SS近乎为零,膜孔径0.01-0.1μm可完全截留悬浮物和大分子有机物。采用MBR一体化设备时,膜组件投资约占系统总投资的30-40%,需配套在线清洗系统和膜污染监控装置。MBR工艺的主要局限在于膜污染导致的运行成本增加和膜组件3-5年的使用寿命。
| 对比指标 | A/O工艺 | MBR工艺 |
|---|---|---|
| 出水COD | 80-150mg/L(波动) | ≤50mg/L(稳定) |
| 出水NH3-N | 15-25mg/L | ≤5mg/L |
| 出水SS | 20-50mg/L | <1mg/L |
| 污泥浓度 | 3000-5000mg/L | 8000-15000mg/L |
| 容积负荷 | 0.3-0.5kgCOD/(m³·d) | 0.6-1.2kgCOD/(m³·d) |
| 占地(相对值) | 100% | 60-70% |
| 建设投资 | 基准 | 高30-50% |
| 运行成本 | 8-12元/m³ | 12-18元/m³ |
选型建议:出水标准为GB 8978-1996二级(COD≤150mg/L、NH3-N≤25mg/L)时,选用A/O工艺即可满足要求,投资和运行成本较低;需要达到一级A标准(COD≤50mg/L、NH3-N≤5mg/L)或具有回用需求时,应选用MBR工艺。对于高浓度焦化废水(COD>4000mg/L),推荐采用A/O前处理+MBR深度处理的组合工艺,既能降低膜污染负荷,又能保证出水水质稳定。
深度处理与达标排放保障体系
经过预处理和生化处理后,焦化废水COD通常降至100-300mg/L,仍含有难以生物降解的多环芳烃、杂环化合物和色度物质。深度处理的作用是进一步削减COD、去除色度、降低有毒有害物质浓度,确保出水稳定达到排放标准或回用水质要求。
| 深度处理技术 | 设计参数 | COD去除效果 | 适用场景 |
|---|---|---|---|
| 臭氧氧化 | 臭氧投加量15-25mg/L,接触时间20-30min | 30-50% | A/O出水COD 150-300mg/L |
| 活性炭吸附 | 碘值≥800mg/g,空床接触时间30-45min | 20-40% | 回用水质要求 |
| 超滤(UF) | 膜孔径0.01-0.1μm,运行压力0.1-0.3MPa | 去除大分子有机物 | RO预处理 |
| 反渗透(RO) | 运行压力1.5-2.5MPa,脱盐率≥95% | 去除溶解性固体 | 回用于熄焦或循环冷却 |
臭氧氧化是焦化废水深度处理最成熟的技术选择,臭氧分子能直接攻击有机物的双键、芳香环和胺基等官能团,实现有机物的氧化分解。设计臭氧氧化系统时,臭氧投加量15-25mg/L(按进水COD计),接触时间20-30分钟,气水比1:5-1:10。对于A/O出水COD 150-300mg/L的焦化废水,臭氧氧化可使COD进一步降低30-50%,色度去除率超过60%。活性炭吸附主要用于回用水质要求场景,碘值≥800mg/g的颗粒活性炭对焦化废水特征污染物(如多环芳烃、酚类)有良好的吸附效果,但活性炭再生成本较高。
膜分离技术(UF+RO)是实现焦化废水回用的关键技术路线。超滤膜去除大分子有机物和胶体物质,保护后续反渗透膜;反渗透膜去除溶解性固体和高价离子,产水可回用于熄焦、循环冷却或除盐水系统。采用反渗透设备时,RO浓水需配套处理或蒸发结晶处理,这是工程设计中容易忽略的问题。GB 8978-1996二级标准要求COD≤150mg/L、NH3-N≤25mg/L、SS≤150mg/L、色度≤80倍,设计深度处理工艺时需对照标准核算是否满足要求。
焦化废水处理方案投资成本与运行费用估算
投资成本和运行费用是焦化企业选型决策的关键因素。以下数据基于100m³/d处理规模的设计经验,供工程预算参考:
| 工艺单元 | 投资范围(万元) | 运行成本(元/m³) | 备注 |
|---|---|---|---|
| 预处理系统(格栅+隔油+气浮+蒸氨) | 8-12 | 2-3 | 含设备、仪表、控制系统 |
| A/O生化系统 | 15-25 | 4-6 | 含风机、泵、曝气装置 |
| MBR生化系统 | 25-35 | 6-10 | 含膜组件、膜清洗系统 |
| 深度处理系统(臭氧+活性炭) | 10-18 | 2-4 | 臭氧发生器、储气系统 |
| 污泥处理系统 | 5-8 | 1-2 | 压滤设备、污泥储池 |
| 电控与仪表 | 3-5 | - | PLC控制柜、在线监测仪表 |
| 100m³/d A/O工艺总投资 | 45-70 | 8-12 | 预处理+生化+深度+污泥 |
| 100m³/d MBR工艺总投资 | 55-85 | 12-18 | 预处理+MBR+深度+污泥 |
A/O工艺运行成本构成:电费2-3元/m³(风机、泵类设备耗电)、药剂费1-2元/m³(PAC、PAM、pH调节剂)、污泥处置费1-2元/m³、人工费1-2元/m³、检修维护费1元/m³,合计8-12元/m³。MBR工艺运行成本构成:电费4-6元/m³(含膜曝气风机能耗增加)、药剂费2-3元/m³(含膜清洗药剂)、膜更换费2-4元/m³(按5年寿命折算)、人工费1-2元/m³,合计12-18元/m³。
运行费用优化措施:采用变频风机可节能15-25%,按0.8元/kWh电费计算,可降低运行成本0.3-0.5元/m³;芬顿试剂回收利用(亚铁离子在线再生)可降低药剂成本30%以上;优化内回流比和曝气量,在保证出水水质的前提下降低能耗。工程设计阶段应进行全生命周期成本分析,MBR工艺虽然投资和运行成本较高,但在需要稳定达到一级A标准或回用场景下,综合效益更优。
焦化废水处理工程案例与设计经验总结
某钢铁联合企业焦化厂废水处理工程,处理规模200m³/d,采用「气浮→蒸氨→A/O→臭氧氧化」主体工艺路线,总投资85万元,2025年6月投入运行(来源:企业项目验收报告,2025-08)。
实际运行数据显示:进水COD 3500mg/L、NH3-N 380mg/L、含油量320mg/L,经预处理后COD降至1800mg/L、NH3-N降至120mg/L,生化出水COD 95mg/L、NH3-N 16mg/L,最终出水COD 58mg/L、NH3-N 12mg/L,稳定达到GB 8978-1996二级标准。运行过程中出现的问题及解决方案:预处理气浮效果不佳导致生化池泡沫,经调整PAC投加量和增加超声波破乳装置后解决;蒸氨塔塔顶温度偏低导致蒸氨效率不足,通过增加蒸汽预热器将塔顶温度稳定在102℃。
设计经验总结:预处理必须充分破除毒性物质,除油不充分会导致生化池泡沫滋生、污泥活性下降30%以上,蒸氨效率不足会大幅增加后续生化段的脱氮负荷;A/O工艺脱氮是核心设计要点,内回流比和缺氧段溶解氧控制是关键参数;深度处理工艺应根据出水要求灵活选择,对于以达标排放为主要目标的工程,臭氧氧化是最经济有效的选择;对于有回用需求的工程,需配套膜分离和浓水处理系统。详见焦化污水处理工程案例分析。
焦化废水处理方案设计常见问题
焦化废水处理方案设计需要哪些核心工艺单元?
焦化废水处理方案设计的核心工艺单元包括:预处理段(格栅、隔油池、溶气气浮机、蒸氨塔)、生化处理段(A/O或MBR工艺)、深度处理段(臭氧氧化、活性炭吸附或膜分离)、污泥处理段(污泥浓缩、压滤)。预处理破除氰化物、硫化物和油类等抑制物质;生化段降解有机物和脱氮;深度处理进一步削减难降解有机物;污泥处理实现固废减量化。各单元需根据进水水质和出水要求进行参数设计,形成完整的处理链条。
A/O工艺和MBR工艺处理焦化废水哪个效果更好?
A/O工艺和MBR工艺各有适用场景,无法简单判断优劣。A/O工艺出水COD 80-150mg/L,适合达到GB 8978-1996二级标准的项目,投资和运行成本较低;MBR工艺出水COD≤50mg/L、SS近乎为零,适合需要一级A标准或回用需求的项目。对于高浓度焦化废水(COD>4000mg/L),推荐采用A/O前处理+MBR深度处理的组合工艺,可在保证出水水质的同时延长膜组件使用寿命。
焦化废水处理达到GB 8978-1996二级标准需要哪些技术参数?
GB 8978-1996二级标准主要控制指标为:COD≤150mg/L、NH3-N≤25mg/L、SS≤150mg/L、色度≤80倍、石油类≤10mg/L、挥发酚≤0.5mg/L(依据GB 8978-1996)。焦化废水处理系统设计时,建议留有20-30%的安全余量,确保水质波动时仍能达标。关键设计参数包括:预处理蒸氨效率≥90%、A/O工艺COD去除率≥85%、深度处理臭氧氧化COD去除率≥30%,系统总去除率应达到97%以上。
焦化废水处理设备投资和运行成本大概多少?
100m³/d处理规模的焦化废水处理系统投资预算:A/O工艺路线总投资45-70万元,MBR工艺路线总投资55-85万元。运行成本:A/O工艺8-12元/m³,MBR工艺12-18元/m³。具体投资取决于预处理深度、生化工艺选择、深度处理技术路线等因素。设备选型时需综合考虑建设投资、运行成本、维护便利性和使用寿命,进行全生命周期成本分析。
焦化废水预处理为什么要用气浮机?
焦化废水中含有大量乳化油和悬浮物,这类污染物难以通过重力沉降去除。溶气气浮机通过溶入水中的微气泡(直径20-50μm)粘附乳化油和悬浮颗粒,形成比重小于水的絮体而上浮至水面,实现固液分离。溶气气浮机对焦化废水中油类的去除率可达85%以上,出水含油量可从200-500mg/L降至30mg/L以下,为后续蒸氨和生化处理创造有利条件。气浮机处理效果的关键控制参数包括水力负荷10-20m³/(m²·h)、PAC投加量30-80mg/L、PAM投加量2-5mg/L。