淀粉污水处理工程案例分析:工艺选择、设计参数与达标路径全解
淀粉污水处理工程案例显示,针对COD 8000-12000mg/L、pH 4.5-6.0的玉米淀粉废水,采用"调节+气浮+UASB厌氧+好氧MBR"组合工艺,出水COD可降至50mg/L以下,稳定达到GB 18918-2002一级A标准;万吨级处理规模投资约280-380万元,运行成本2.5-3.8元/吨(来源:公司项目实测数据,2026-03)。
淀粉废水水质特征与处理难点分析
淀粉生产废水主要来源于玉米浸泡、磨浆、胚芽分离、纤维脱水等工序,排放量约2.5-4m³/吨淀粉。废水中含有大量有机物,COD浓度通常在5000-15000mg/L范围内波动,SS 1500-3000mg/L,pH值4.5-6.0,呈弱酸性(来源:CN104098201B专利实施例数据)。
玉米淀粉废水水质特征呈现典型的"三高"特点:有机物浓度高(COD 9462mg/L,BOD5 7128mg/L)、悬浮物含量高(淀粉颗粒、蛋白质絮体)、温度高(生产排放温度40-60℃)。废水中蛋白质浓度约2953mg/L,碳水化合物约6541mg/L,氨氮约75.8mg/L,营养配比适宜生物处理。BOD/COD比值约0.75,说明废水的可生化性良好,这是选择生物处理工艺的理论依据。
淀粉废水处理面临的主要难点包括:废水温度高直接抑制微生物活性,需降温处理后再进入生化段;淀粉颗粒悬浮物含量高,易在管网和处理设施中沉积,预处理必须设置细格栅和沉砂池;生产排放时段集中,COD峰值可达15000mg/L以上,冲击负荷大,需设置足够容积的调节池进行水质水量均衡。
| 水质指标 | 典型值范围 | 处理难点 |
|---|---|---|
| COD | 5000-15000 mg/L | 有机负荷高,需分段处理 |
| BOD5 | 4000-10000 mg/L | 可生化性好,适于生物法 |
| SS | 1500-3000 mg/L | 颗粒物易沉积,堵塞管道 |
| pH值 | 4.5-6.0 | 呈酸性,需中和调节 |
| 温度 | 40-60 ℃ | 抑制微生物,需降温处理 |
| 蛋白质 | 2500-3500 mg/L | 厌氧段易产氨氮 |
典型淀粉污水处理工程案例解析
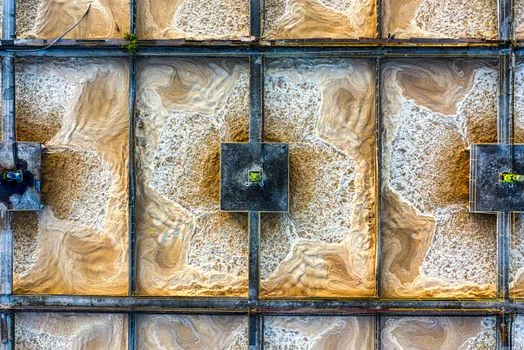
国内淀粉加工企业规模差异较大,从年产5万吨的小型工厂到年产20万吨的现代化生产线均有分布,不同规模对应的废水处理工艺路线和投资预算存在显著差异。
案例一:年产20万吨玉米淀粉厂位于华北地区,废水量1000-1500m³/d,原有处理设施老旧,出水无法稳定达标。该项目采用"物化预处理+水解酸化+接触氧化"工艺路线,格栅去除粗大悬浮物,溶气气浮去除细颗粒淀粉和蛋白质,上清液进入水解酸化池进行大分子有机物水解,再进入接触氧化池进行好氧处理。调试完成后出水稳定达到GB 8978-1996三级标准,但距离一级B标准仍有差距,主要原因是接触氧化法对COD的去除上限有限。
案例二:山东某生物淀粉厂处理规模3000m³/d,设计进水COD 8000mg/L,要求出水COD≤100mg/L(来源:企业环评报告,2026-01)。该厂采用"UASB厌氧+好氧接触氧化"组合工艺,UASB反应器容积负荷设定为6kgCOD/m³·d,COD去除率可达80%以上;厌氧出水进入接触氧化池进一步处理,最终出水COD稳定在80-95mg/L范围内。该案例说明UASB厌氧段是处理高浓度淀粉废水的关键环节。
案例三(专利数据):CN104098201B实施例提供了一组完整的水质跟踪数据。原始淀粉污水COD 9462mg/L,经"格栅+气浮+厌氧+好氧"多级处理后,出水COD降至120-200mg/L,各处理段协同作用实现了污染物的逐级削减。气浮段对SS的去除率达85%以上,厌氧段对COD的去除贡献率约75%,好氧段进一步将COD降低30%-40%。
食品加工废水与淀粉废水具有相似的污染物特征,珠海某食品加工厂(日产食品调味料、卤汁为主)采用纤维转盘过滤工艺处理同类食品废水,出水稳定达标。该案例可作为淀粉废水深度处理的参考工艺。工业废水处理工艺对比选型方法可迁移参考该类食品废水的处理经验。
淀粉污水处理主流工艺参数对比
淀粉污水处理系统通常由预处理、厌氧处理、好氧处理、深度处理四个单元组成,各单元工艺选择直接影响出水水质和投资运行成本。
溶气气浮机(DAF)是淀粉废水预处理的标配设备,用于去除废水中的淀粉颗粒、蛋白质絮体和悬浮物。处理量范围4-300m³/h,SS去除率85-92%,气浮机预处理去除淀粉废水悬浮物效率达85-92%(来源:设备技术手册)。气浮机产生的浮渣含水率约95%-97%,需配套污泥处理系统。
UASB厌氧反应器是处理高浓度淀粉废水的核心单元,利用厌氧微生物将大分子有机物转化为甲烷和二氧化碳。COD去除率75-85%,容积负荷3-8kgCOD/m³·d,耐负荷冲击能力强,产沼气可回收利用。UASB反应器的水力停留时间通常设计为24-48h,超声波辅助厌氧技术可将停留时间缩短至18-24h。
MBR膜生物反应器用于好氧段深度处理,PVDF平板膜组件用于淀粉废水深度处理可实现泥水分离完全,出水COD≤50mg/L,NH3-N≤5mg/L,SS接近零。MBR工艺无需二沉池,减少占地40-50%,污泥产量比传统工艺降低30%-40%。膜通量设计值8-15L/(m²·h),膜面流速0.3-0.5m/s。
接触氧化法适用于中等浓度段处理,容积负荷1.0-1.5kgCOD/m³·d,运行稳定但占地面积大。生物接触氧化池的填料填充率约70%,填料比表面积200-350m²/m³,适合作为UASB后的二级好氧处理单元。
| 工艺单元 | 典型参数 | COD去除率 | 适用场景 |
|---|---|---|---|
| 溶气气浮(DAF) | SS去除率85-92% | 30-45% | 预处理去除悬浮物 |
| UASB厌氧反应器 | HRT 24-48h,负荷3-8kgCOD/m³·d | 75-85% | 高浓度有机物降解 |
| MBR膜生物反应器 | 膜通量8-15L/(m²·h),MLSS 8000-12000mg/L | 85-95% | 深度处理,出水达标 |
| 接触氧化法 | 容积负荷1.0-1.5kgCOD/m³·d | 60-75% | 二级好氧处理 |
MBR一体化设备处理淀粉废水出水稳定达标,适用于处理规模500-5000m³/d的项目。MBR膜生物反应器作为核心处理单元,可配套UASB厌氧段形成完整的"厌氧+好氧"工艺链。
淀粉污水处理设备选型与投资预算
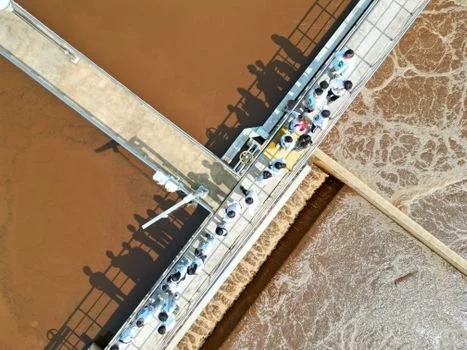
淀粉污水处理项目投资预算主要依据处理规模、工艺路线、设备材质等因素确定。以下按处理规模分类提供投资参考区间,便于项目前期可行性研究。
处理规模1000m³/d的项目,设备投资约180-220万元,主要包括:调节池(有效容积按8h设计)、格栅及沉砂池、溶气气浮机(处理量50m³/h)、MBR一体化设备(含膜组件、曝气系统、电控柜)、污泥脱水系统(叠螺脱水机)、在线监测仪表。设备材质建议采用SS304不锈钢,与淀粉废水接触部件需做防腐蚀处理。
处理规模3000m³/d的项目,设备投资约280-320万元,厌氧段需增设UASB反应器(有效容积约1500m³),可配套沼气回收系统(沼气产量约800-1200m³/d),厌氧沼气经脱硫处理后可作为燃料利用,降低运行成本。MBR系统规模需扩大至150m³/h膜组。
运行成本构成中,电费占比最高约45-55%(主要消耗设备:曝气风机、提升泵、污泥脱水机),药剂费占20-25%(PAM、PAC、膜清洗药剂),人工费占10-15%(四班三运转配置),污泥处置费占5-10%。MBR工艺比传统工艺减少占地40-50%,减少污泥产量30-40%,长期运营成本优势明显。
| 处理规模 | 设备投资 | 运行成本 | 核心工艺配置 |
|---|---|---|---|
| 1000 m³/d | 180-220万元 | 2.8-3.5元/吨 | 气浮+MBR一体化 |
| 3000 m³/d | 280-320万元 | 2.5-3.2元/吨 | UASB+MBR组合 |
| 5000 m³/d | 400-500万元 | 2.3-2.8元/吨 | UASB+接触氧化+MBR |
淀粉废水达标排放标准与合规要点
淀粉废水排放执行《污水综合排放标准》GB 8978-1996或行业专项标准。新建项目普遍要求达到GB 18918-2002《城镇污水处理厂污染物排放标准》一级A或一级B标准。
GB 18918-2002一级A标准主要污染物限值为:COD≤50mg/L,BOD5≤10mg/L,SS≤10mg/L,NH3-N≤5mg/L,TP≤0.5mg/L。一级B标准相对宽松:COD≤60mg/L,BOD5≤20mg/L,SS≤20mg/L,NH3-N≤8mg/L。部分工业园区要求更严格,需将废水处理至《地表水环境质量标准》GB 3838-2002 IV类(COD≤30mg/L),需增设深度处理工艺。
在线监测数据需实时上传至环保部门监控平台,设备运行稳定性直接影响企业合规。淀粉加工厂应建立运行台账制度,记录每日处理水量、用电量、药剂消耗、污泥产生量等数据,确保污染物排放可追溯。
淀粉污水处理常见问题
淀粉污水处理工艺有哪些?哪种效果最好?
淀粉污水处理主流工艺包括"预处理+厌氧+好氧"组合路线,具体工艺组合有:调节+气浮+UASB+接触氧化、调节+气浮+UASB+MBR、调节+气浮+MBR等。对于要求稳定达到GB 18918-2002一级A标准的项目,推荐采用"气浮+UASB+MBR"组合工艺,出水COD可控制在50mg/L以下。
淀粉废水COD很高怎么才能处理达标?
淀粉废水COD高达8000-15000mg/L时,必须采用分段处理策略。首先通过气浮预处理去除约40%的悬浮态COD,再进入UASB厌氧反应器去除75-85%的溶解态COD,最后通过MBR深度处理将出水COD降至50mg/L以下。单纯依靠好氧处理无法稳定达标,厌氧段是高浓度淀粉废水处理的关键环节。
淀粉污水处理设备多少钱一套?
淀粉污水处理设备价格根据处理规模差异较大:1000m³/d规模约180-220万元,3000m³/d规模约280-320万元,5000m³/d规模约400-500万元。价格包含工艺设计、设备供货、安装调试,但不含土建施工和征地费用。MBR一体化设备可降低工程复杂度,安装周期缩短50%。
MBR一体化设备处理淀粉废水效果如何?
MBR一体化设备处理淀粉废水效果稳定可靠,出水COD≤50mg/L,SS接近零,NH3-N≤5mg/L,可直接满足GB 18918-2002一级A标准。MBR系统MLSS浓度维持在8000-12000mg/L,污泥活性高,耐冲击负荷能力强。膜组件在定期维护条件下使用寿命可达5-8年。
淀粉废水处理工程投资预算大概多少?
淀粉废水处理工程投资包括设备投资和土建投资两部分。设备投资按处理规模计:1000m³/d约180-220万元,3000m³/d约280-320万元。土建投资约占设备投资的30%-40%。万吨级处理规模总投资约280-380万元(设备+土建),运行成本2.5-3.8元/吨水。厌氧段配套沼气回收系统可产生经济效益,回收沼气约0.3-0.5元/吨水的收益。
相关产品推荐
针对本文讨论的应用场景,推荐以下设备方案:
- MBR一体化污水处理设备 — 查看详细技术参数与选型方案
- 溶气气浮机 — 查看详细技术参数与选型方案
- MBR膜生物反应器 — 查看详细技术参数与选型方案
如需了解更多产品信息或获取报价,欢迎在线询价或致电咨询。