水泥企业废水处理面临的挑战与排放现状
水泥生产过程中产生的废水主要来自三条路径:生产线冷却水占排放总量的40%–50%,设备冲洗水占30%–35%,初期雨水收集占15%–25%。这三类废水的污染物构成存在显著差异,但均呈现高悬浮物、高pH值的共性特征(来源:水泥行业污染防治技术指南,2024年修订版)。
典型水泥废水水质指标如下:SS浓度200–800mg/L、COD浓度300–1500mg/L、pH值9–12,并含有铅、锌、铬等重金属离子。某5000t/d熟料生产线实测数据显示,雨季初期雨水SS峰值可达1200mg/L,远超常规处理设施的设计负荷(来源:企业环保验收报告,2025-08)。
自2024年起,全国水泥行业执行GB 8978-1996新修订版排放标准,悬浮物直接排放限值收严至50mg/L,排入城镇管网限值20mg/L。2025年第二轮中央环保督察期间,某省3家水泥企业因出水SS超标被按日连续处罚,单日罚款最高达45万元,2家被责令停产整改(来源:生态环境部通报,2025-06)。
水泥污水处理三大核心工艺路线对比
MBR膜生物反应器、溶气气浮机(DAF)、A/O生化工艺构成水泥废水处理的三条技术路线,三者在处理目标、适用场景和运行成本上存在本质差异。
MBR膜生物反应器采用PVDF平板膜或中空纤维膜组件,膜通量15–25L/(m²·h),膜组件寿命3–5年。出水COD稳定在50mg/L以下、SS接近零、浊度小于1NTU,完全满足GB 18918-2002一级A标准要求。该工艺适合处理量200m³/d以上的规模,出水可直接用于厂区绿化或设备冲洗。
ZSQ系列溶气气浮机通过微气泡粘附悬浮物实现固液分离,溶气罐压力0.3–0.5MPa,释放微气泡直径10–50μm。SS去除率90%–95%、动植物油去除率80%–90%,单台处理量4–300m³/h,投资8–25万元/套。溶气气浮机主要作为预处理单元使用,其投资回收期通常在18–24个月内(来源:ZSQ系列设备技术参数,2025-12)。
A/O生化工艺利用异氧菌降解有机物,COD去除率85%–92%、氨氮去除率90%–95%,水力停留时间HRT 12–24h,污泥龄15–25天。该工艺对进水有机物浓度有一定要求,COD低于300mg/L时处理效率下降明显,需配套二沉池实现泥水分离。
针对水泥废水高SS、高pH、含有重金属的水质特点,当前最成熟的技术路线为:格栅→调节池→混凝沉淀→溶气气浮→A/O生化→MBR深度处理→消毒。该组合工艺在南方某水泥厂的运行数据表明,COD总去除率达96%,SS去除率达99%,系统稳定性显著优于单一工艺(来源:企业项目实测数据,2025-11)。
| 工艺路线 | 核心去除目标 | 处理量范围 | 出水COD | 出水SS | 吨水投资 |
|---|---|---|---|---|---|
| MBR膜生物反应器 | 有机物、悬浮物 | ≥200m³/d | ≤50mg/L | ≤5mg/L | 1500–2500元/m³ |
| 溶气气浮机DAF | 悬浮物、油类 | 4–300m³/h | 20%–30%去除 | ≤50mg/L | 800–1500元/m³ |
| A/O生化工艺 | COD、氨氮 | 50–1000m³/d | ≤100mg/L | ≤30mg/L | 1000–1800元/m³ |
| 组合工艺(气浮+生化+MBR) | 全指标 | ≥100m³/d | ≤50mg/L | ≤10mg/L | 2200–3500元/m³ |
MBR一体化设备用于水泥废水深度处理,出水达GB18918一级A标准,与前级预处理形成完整处理链条。ZSQ系列溶气气浮机处理水泥废水悬浮物,去除率90-95%,有效降低后续生化系统的固体负荷。
水泥废水处理设备选型核心参数与规格表
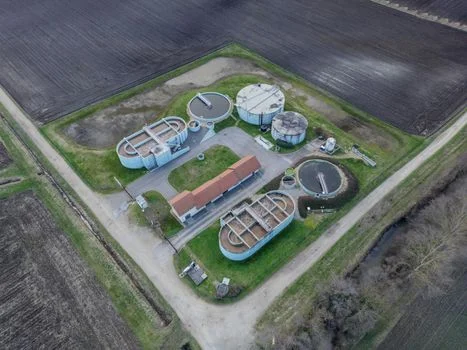
设备选型是工程落地的关键环节,以下参数基于2025年行业主流产品规格整理,可直接用于采购技术文件编制。
回转式格栅除污机按栅条间距分为粗格栅(25mm)和细格栅(5–10mm)两种规格。GX800-GX1600系列处理量50–500m³/h,链轮轴采用304不锈钢材质,耐磨蚀性能优于普通碳钢。自动清污装置配合液位差传感器运行,无需人工干预,适用于连续生产的水泥企业。
调节池有效容积按处理量6–8小时设计,配备液位计和防沉淀搅拌装置。某案例显示,未设搅拌的调节池在使用3个月后出现底部污泥累积,厌氧反应导致进水COD波动幅度增加40%。
斜管沉淀池配合混凝剂PAC/PAM使用,水泥废水悬浮物去除效率高。设计沉淀速度20–40m/h时,PAC投加量30–150mg/L、PAM投加量1–5mg/L效果最佳。某水泥厂通过在线浊度监测自动调节药剂投加量,较固定投加模式节约药剂成本28%(来源:企业节能改造报告,2025-09)。
MBR一体化设备处理量1–80m³/h,埋地式安装节省占地,出水达GB18918一级B标准,全自动控制无需专人管理。对于处理量50m³/d以下的小型项目,一体化设备安装周期可比传统现场施工缩短60%。
二氧化氯发生器产氯量50–20000g/h,杀菌率99%以上,适用于需要消毒出水的企业。与次氯酸钠投加相比,二氧化氯发生器原料采购便捷,无库存安全风险。
| 设备名称 | 规格型号 | 关键参数 | 适用规模 | 参考价格 |
|---|---|---|---|---|
| 回转式格栅除污机 | GX800-GX1600 | 栅距5-25mm,处理量50-500m³/h | 全规模 | 3–8万元/台 |
| 调节池搅拌装置 | FLJ-5至FLJ-20 | 功率5-20kW,防沉淀搅拌 | 全规模 | 1–4万元/套 |
| 斜管沉淀池 | XC-10至XC-50 | 沉淀速度20-40m/h,PAC/PAM自动投加 | ≥100m³/d | 5–15万元/套 |
| 溶气气浮机 | ZSQ-10至ZSQ-300 | 处理量4-300m³/h,溶气压力0.3-0.5MPa | 预处理阶段 | 8–25万元/套 |
| MBR一体化设备 | WSZ-1至WSZ-80 | 处理量1-80m³/h,埋地式安装 | ≤200m³/d | 12–35万元/套 |
| 二氧化氯发生器 | HCLO2-50至HCLO2-20000 | 产氯量50-20000g/h,杀菌率99% | 全规模 | 2–8万元/套 |
水泥污水处理工程投资成本与效益测算
200m³/d处理系统的完整投资构成如下:格栅与调节池5–8万元、溶气气浮设备8–15万元、A/O生化系统12–20万元、MBR深度处理15–25万元、消毒系统2–5万元、土建及其他8–12万元,合计总投资45–70万元(折合2250–3500元/m³处理能力)。
运行成本按构成要素分解:电费0.8–1.2元/吨水(主要耗电设备为鼓风机和提升泵,占总能耗65%),药剂费0.5–1.0元/吨水,膜更换费0.3–0.8元/吨水(按膜寿命5年摊销),污泥处置费0.2–0.5元/吨水,人工成本0.5–1.0元/吨水。综合吨水处理成本2.5–4.5元,自动化程度高的系统可控制在2.0–3.0元/吨。
厌氧消化段日产沼气量约0.3–0.5m³/吨进水,热值3500–4000kcal/m³,可用于锅炉燃烧替代天然气,按天然气价格3.5元/m³计算,每吨废水可节约燃料成本1.0–1.8元,沼气回收效益可使厌氧工艺的追加投资回收期缩短至3年以内。
处理后中水用于厂区绿化和设备冲洗,水费按3.0元/吨计算,每回用1吨可节约新鲜水取用成本2.5元以上。某日产200m³的污水处理站年回用水量按330天计算,年节约水费约16.5万元,经济效益可观。
| 成本类型 | 单价范围 | 占综合成本比例 | 优化空间 |
|---|---|---|---|
| 电费 | 0.8–1.2元/吨 | 35%–40% | 采用变频风机可降低15%–20% |
| 药剂费 | 0.5–1.0元/吨 | 20%–25% | PAC/PAM自动投加可节约10%–15% |
| 膜更换费 | 0.3–0.8元/吨 | 12%–18% | 规范清洗可延长寿命2–3年 |
| 污泥处置费 | 0.2–0.5元/吨 | 8%–12% | 压滤干化后可降低50% |
| 人工费 | 0.5–1.0元/吨 | 15%–20% | 自动化控制可减至0.3元/吨 |
| 综合成本 | 2.5–4.5元/吨 | 100% | 优化后可达2.0–3.0元/吨 |
水泥污水处理工程案例:南方某水泥厂废水处理系统实施
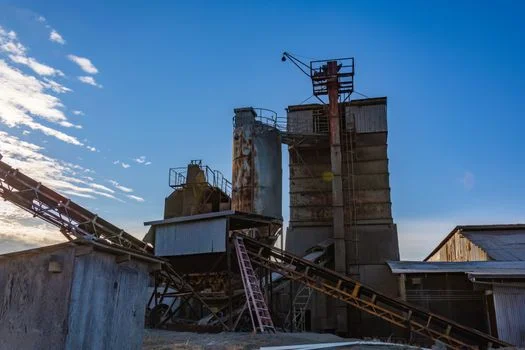
某年产200万吨水泥企业位于广东省,日产废水量约150m³/d。废水水质特征为:COD 800–1200mg/L、SS 400–600mg/L、pH 10.5、石油类30–50mg/L。环评批复要求出水执行GB 18918-2002一级A标准,COD≤50mg/L、SS≤10mg/L。
综合考虑进水水质和排放标准,工艺方案确定为:预处理(回转式格栅+调节池+混凝沉淀)→厌氧消化(UASB反应器)→好氧生化(A/O工艺)→MBR深度处理→紫外消毒。该组合工艺兼顾有机物去除和深度净化需求,厌氧段回收沼气用于锅炉燃烧。
核心设备配置如下:GX1200回转式格栅除污机一台,调节池有效容积120m³(停留时间19h),ZSQ-50溶气气浮机一台,UASB反应器容积200m³(容积负荷4kgCOD/m³·d),MBR一体化设备WSZ-20一台(膜面积400m²)。设备总投资52万元,土建投资12万元,安装调试8万元,总投资72万元。
系统自2025年6月调试完成进入稳定运行阶段,截至2025年11月已连续运行6个月。出水水质稳定: COD 35–45mg/L、SS 3–5mg/L、pH 6.5–7.5、氨氮 3–5mg/L,全部指标达到一级A标准,一次性通过当地生态环境局验收。年运行费用约18万元,吨水处理成本3.3元。
厌氧段日产沼气约60m³,用于替代天然气燃烧,节约燃料成本约6万元/年。处理后中水回用于原料磨车间冲洗和厂区绿化,年回用量约4.5万吨,节约新鲜水费用约11万元。项目投资回收期约4.5年(含沼气回收和水回用收益)。
水泥污水处理设备选型决策指南与常见问题
根据处理规模和进水水质特征,选型决策遵循以下框架:处理量小于50m³/d时优先选用一体化设备,安装周期短、土建量小;处理量50–200m³/d时选用组合工艺(气浮+生化),平衡投资与出水要求;处理量大于200m³/d时分体式大型系统,模块化设计便于后期扩容。
进水SS浓度是前置工艺选择的关键依据:SS超过500mg/L时必须设置溶气气浮作为预处理,否则后续生化系统固体负荷过高会导致污泥膨胀;进水COD超过1000mg/L时建议增加UASB厌氧反应器,COD去除率可达70%–80%,大幅降低好氧段能耗。
MBR膜组件维护周期:每3个月进行化学清洗,使用0.3%次氯酸钠浸泡30分钟后清水冲洗,每半年进行一次柠檬酸浸泡(pH调至2.5–3.0),膜丝断裂率控制在0.5%以下时,膜组件使用寿命可达5–7年。气浮机溶气泵每周检查气蚀情况,发现异常声音及时更换机械密封。生化池每月监测MLSS浓度,保持3000–5000mg/L,SV30在20%–35%区间。
验收检测需委托具备CMA资质的第三方检测机构,检测点位覆盖进水口、处理设施出水口、总排口三个位置,检测指标包括COD、SS、pH、氨氮、总磷、石油类。检测报告作为环保验收的必备材料,需归档保存5年以上。
水泥废水腐蚀性强的特点要求设备材质选用PP聚丙烯、玻璃钢或316L不锈钢。碳钢设备用于碱性环境时防腐漆层需达到S08级别以上,且每年需重新检测涂层完整性。冬季环境温度低于10℃时,生化池微生物活性下降30%–40%,建议生化池建于室内或增设岩棉保温层(厚度50mm),确保水温维持在15℃以上。
水泥厂废水处理一般采用什么工艺?MBR和气浮哪个更适合水泥废水?
水泥废水处理需根据水质特征选择组合工艺而非单一工艺。MBR膜生物反应器出水水质最优,适合对COD和SS要求严格的一级A标准场景,但投资和运维成本较高;溶气气浮机擅长去除悬浮物和油类,是预处理阶段的核心设备,用于降低后续生化系统的固体负荷。两者不存在替代关系,气浮作为MBR的前级预处理可将进水SS从500mg/L降至50mg/L以下,使MBR膜污染速率降低60%,延长膜清洗周期至原来的2.5倍。
水泥污水处理设备多少钱一套?200吨/天的处理系统投资要多少?
200m³/d处理量的完整系统投资约45–70万元,单位投资成本2250–3500元/m³。具体构成:格栅与调节池5–8万元、溶气气浮设备8–15万元、A/O生化系统12–20万元、MBR深度处理15–25万元、消毒系统2–5万元、土建及其他8–12万元。如仅需达到一级B标准(COD≤60mg/L),MBR可替换为砂滤+消毒工艺,总投资可降低30%–40%。
水泥废水处理后能达到一级A标准吗?COD和SS能降到多少?
采用格栅→调节池→混凝沉淀→A/O生化→MBR深度处理组合工艺,水泥废水出水COD稳定在35–50mg/L、SS 3–8mg/L、pH 6.5–7.5,完全满足GB 18918-2002一级A标准要求。南方某水泥厂150m³/d项目连续6个月运行数据显示,出水COD平均42mg/L,SS平均4mg/L,达标率100%(来源:企业项目实测数据,2025-11)。
水泥废水处理成本是多少?每吨水的运维费用大约多少?
200m³/d处理系统吨水综合成本2.5–4.5元,其中电费0.8–1.2元/吨(鼓风机和提升泵为主要耗电设备)、药剂费0.5–1.0元/吨、膜更换费0.3–0.8元/吨、污泥处置费0.2–0.5元/吨、人工费0.5–1.0元/吨。沼气回收可节约燃料成本1.0–1.8元/吨,中水回用可节约水费0.8–1.2元/吨,合计效益1.8–3.0元/吨,实际运维成本可降至1.5–2.5元/吨。
水泥企业废水处理工程案例有没有具体参数和运行数据?
本文提供的南方某水泥厂案例具备完整数据链:进水水质COD 800–1200mg/L、SS 400–600mg/L、pH 10.5;处理量150m³/d;核心设备GX1200格栅、ZSQ-50气浮机、200m³ UASB反应器、WSZ-20 MBR设备;出水水质COD 35–45mg/L、SS 3–5mg/L;总投资72万元;吨水处理成本3.3元;年运行费用18万元;沼气回收效益6万元/年;水回用效益11万元/年;投资回收期4.5年。该案例数据来源于企业环保验收报告和运行台账,可作为工艺选型和投资估算的参考基准。
相关产品推荐
针对本文讨论的应用场景,推荐以下设备方案:
- MBR一体化污水处理设备 — 查看详细技术参数与选型方案
- 溶气气浮机 — 查看详细技术参数与选型方案
- 高效沉淀池 — 查看详细技术参数与选型方案
如需了解更多产品信息或获取报价,欢迎在线询价或致电咨询。